
Lösung 03 · Fertigung
Rüstzeit reduzieren, weil die Fertigung weiß, was als Nächstes kommt
Wenn die Maschine frei wird, liegen Werkzeug, Spannmittel, Material und Programm bereit. Werker und Arbeitsvorbereitung sehen rechtzeitig, was kommt und was dafür noch fehlt.
Wo Rüstzeit wirklich verloren geht: Suchen, Warten, Nachfragen
Wer Rüstzeit misst, schaut meist auf die Handgriffe an der Maschine: Spannmittel wechseln, Werkzeuge einsetzen, Nullpunkt setzen, erstes Teil prüfen. Das ist der Teil, den Ihr Werker im Griff hat. Die Zeit davor steht in keiner Auswertung.
Der Auftrag ist fertig, der nächste steht an. Aber die Vorrichtung hängt noch an einer anderen Maschine, das Programm ist nicht freigegeben, und das Material sucht gerade jemand im Lager. Der Werker fragt beim Meister nach, der Meister ruft in der Arbeitsvorbereitung an. Die teuerste Maschine der Halle wartet auf Informationen.
Das liegt nicht an den Leuten. Die Reihenfolge steht im ERP oder im Kopf des Meisters, die Werkzeugliste im Arbeitsplan, der Materialstatus im Lager. Niemand sieht alles zusammen, und schon gar nicht früh genug, um vorzubereiten, solange die Maschine noch läuft.
Das Ergebnis
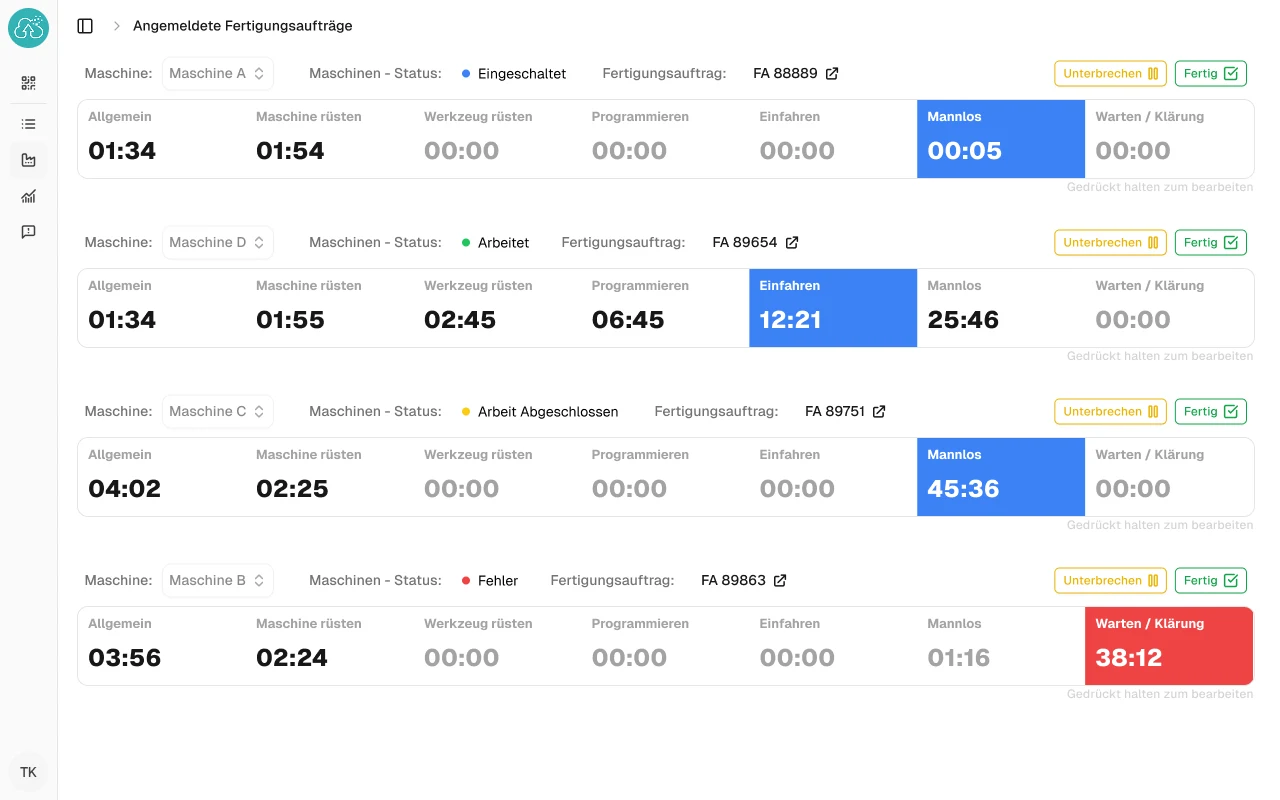
Echtzeit-Dashboard: Auftrag, Werkzeug, Material rechtzeitig bereit
Eine Anzeige an der Maschine, eine Übersicht für Arbeitsvorbereitung und Werkzeugvoreinstellung, aus denselben Daten, ohne doppelte Pflege.
Was als Nächstes kommt
Je Maschine der laufende Auftrag und die nächsten in der Reihe. Der Werker muss nicht ins Meisterbüro, um zu erfahren, wie es weitergeht.
Was dafür bereitstehen muss
Werkzeuge, Spannmittel, Material und Programm für den Folgeauftrag, mit Status: liegt am Platz, in der Voreinstellung, noch im Lager, nicht freigegeben.
Wo es eng wird
Die Vorrichtung hängt noch an einer anderen Maschine, das Material ist nicht gesägt: Das fällt auf, solange der Vorgänger noch läuft.
Dahinter steckt
Vorbereiten, solange die Maschine noch läuft
Ein Teil des Rüstens geht nur bei stehender Maschine: Spannmittel wechseln, Werkzeug einsetzen, Nullpunkt setzen. Der Rest lässt sich vorbereiten, während der Vorgänger noch läuft: Werkzeuge voreinstellen, Material holen, Programm bereitlegen. Vorbereiten kann aber nur, wer weiß, was kommt. Diese Information liefern wir. Den Rüstvorgang selbst gestalten Sie.
-
1
Reihenfolge abholen
Fertigungsaufträge, Arbeitsgänge und Rückmeldungen kommen aus Ihrem ERP, über eine Schnittstelle, die Datenbank oder einen regelmäßigen Export. Legt der Meister die Reihenfolge fest, tut er das direkt in der Übersicht.
-
2
Je Auftrag prüfen, was bereitstehen muss
Aus Arbeitsplan und Stückliste ergibt sich, welche Werkzeuge, Spannmittel, Programme und welches Material der nächste Auftrag braucht. Je Position steht der Status dabei.
-
3
Dort zeigen, wo vorbereitet wird
Am Monitor an der Maschine, in der Werkzeugvoreinstellung, im Lager und in der Arbeitsvorbereitung. Jeder sieht den Ausschnitt, den er braucht, in Ihren Begriffen, nicht in unseren.
Woran wir uns messen lassen
Vorher ein Ziel, nachher eine Kontrolle
Bevor wir anfangen, legen wir mit Ihnen fest, was sich ändern soll, in einem Satz, den Ihr Fertigungsleiter unterschreiben würde. Zum Beispiel: „Wenn die Maschine frei wird, liegen Werkzeug, Spannmittel und Material am Platz.“ Oder: „Die Voreinstellung weiß am Vortag, welche Werkzeuge morgen gebraucht werden.“
Wie lange heute zwischen letztem Gutteil und erstem Gutteil vergeht, halten wir vorher gemeinsam fest, sonst lässt sich hinterher nichts vergleichen. Am Ende prüfen wir, ob das Ziel erreicht ist. Wenn nicht, wird nachgebessert, genau wie Sie es bei Ihren Kundenprojekten auch machen.
Häufige Fragen
Was Sie zum Thema Rüstzeit wissen wollen
Bei uns legt der Meister die Reihenfolge fest, nicht das ERP. Funktioniert das trotzdem?
Ja. Die Anzeige braucht eine Reihenfolge, aber sie muss nicht aus einer Feinplanung kommen. Wenn Ihr Meister morgens festlegt, was auf welcher Maschine läuft, kann er genau das in der Übersicht tun, und alle anderen sehen es, ohne nachzufragen.
Wichtig ist nur, dass die Reihenfolge an einer Stelle steht und nicht auf einem Zettel an der Maschine und zusätzlich in einer Liste im Büro.
Brauchen wir dafür eine Maschinenanbindung oder ein MES?
Nicht zwingend. Für den Anfang reicht meist, was im ERP steht: Fertigungsaufträge, Arbeitsgänge, Planzeiten und Rückmeldungen. Daraus lässt sich abschätzen, wann eine Maschine frei wird und was danach ansteht.
Wo es bereits eine Betriebsdatenerfassung oder Maschinendaten gibt, nutzen wir sie. Ob sich eine zusätzliche Anbindung lohnt, klären wir in der Potentialanalyse, bevor jemand etwas verkabelt.
Arbeiten Sie auch mit unserem ERP-System?
Sehr wahrscheinlich. Entscheidend ist, dass wir an die Daten kommen: über eine Schnittstelle, die Datenbank oder einen Export. Wenn wir Ihr System noch nicht kennen, sagen wir das offen und schauen es uns gemeinsam mit Ihrer IT an, bevor wir etwas zusagen.
Was kostet das, und lohnt es sich für uns?
Das hängt vom Engpass ab, und genau deshalb steht am Anfang die Potentialanalyse: Danach kennen Sie den erwarteten Nutzen und eine realistische Größenordnung für den Aufwand. Wir arbeiten in Stufen, von denen jede für sich nutzbar ist. Sie entscheiden nach jeder Stufe neu und wissen vorher, was sie kostet.
Rechnen Sie ruhig dagegen, was Sie heute eine Stunde Suchen, eine Nachtragsarbeit oder ein verschobener FAT-Termin kostet.
Ihre Maschinen warten zu oft auf Werkzeug oder Material?
Erzählen Sie uns, wo es hakt. Wir sagen Ihnen ehrlich, ob sich Software an dieser Stelle rechnet und ob wir dafür die Richtigen sind.
Noch nicht so weit? Zwei Minuten Engpass-Check. Ohne Anmeldung, ohne E-Mail-Adresse.